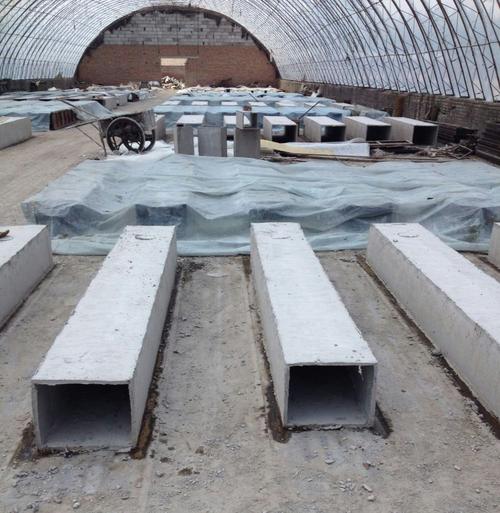
水泥烟道的生产过程详解 从原料到成品的完整工艺
水泥烟道作为住宅厨房、卫生间排烟排气系统的关键构件,其质量直接影响建筑物的消防安全与居住舒适度。了解其生产过程,有助于把控质量、优化选型。本文将详细拆解水泥烟道的完整制造流程。
一、原料准备与配比
生产水泥烟道的核心原料包括:低碱度硫铝酸盐水泥或普通硅酸盐水泥、耐碱玻璃纤维网格布(或钢筋网)、砂子、外加剂以及水。其中,水泥提供胶凝强度,砂子作为骨料,玻璃纤维网格布承担抗裂与增强作用。典型配比为水泥:砂:水=1:1.5:0.4(重量比),并根据气温与湿度微调。部分高端产品还会加入防火剂、减水剂改善性能。
二、模具清理与涂脱模剂
生产线上采用国标图集要求的钢制或玻璃钢模具。首先清除模具内壁的杂物与水泥残渣,然后均匀喷涂水性脱模剂。这一步关系成品表面光洁度及脱模顺畅程度,必须保证无遗漏、无积存。
三、钢筋网/网格布铺设
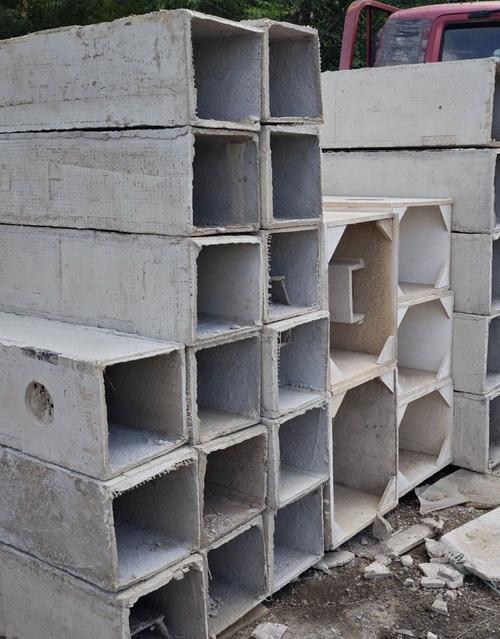
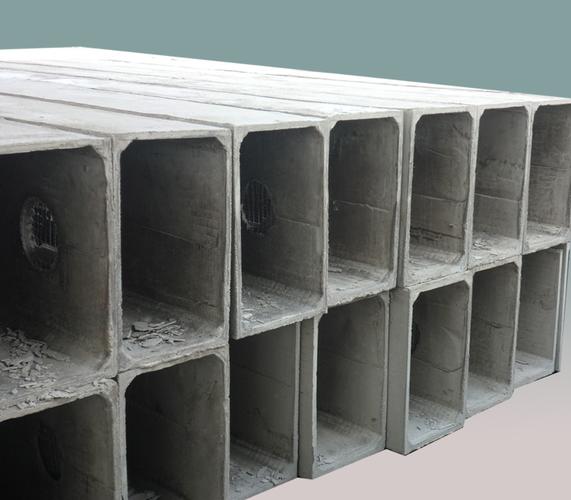
在底模上先铺放预制好的钢筋网笼或耐碱玻璃纤维网格布。烟道为薄壁空心构件,壁厚一般为15-20mm。网格布需紧贴模壁,搭接宽度不小于50mm,并预留出排气孔、止逆阀接口等预留位置。对于拼接式烟道,还需要预埋连接件或预留螺栓孔。
四、混凝土浇筑与振捣
按配比将水泥、砂、水及外加剂投入强制式搅拌机,搅拌3-5分钟至均匀。因水灰比较低,混合料呈干硬性。浇筑时将混凝土分两次填入模具,每次填充后用插入式振捣棒或平板振动器振捣密实,直至表面泛浆无气泡。振捣不足内部易产生蜂窝,振捣过度会导致分层离析。
五、成型与合模
浇筑完成后,若空心烟道内侧还需放置芯模,则固定内模,再浇筑内层混凝土,合上外模。挤压成型工艺中,高速挤压机会对混合料施以高频振动和挤压,同时形成内孔。常用的还有立式模具成型法,用于生产薄壁长烟道。
六、蒸汽养护/自然养护
成型后的烟道坯体带模送入养护窑,在60-80℃、湿度90%以上的环境下蒸汽养护4-6小时,目的是加速水泥水化,短期内达到较高强度。若为自然养护,则需要覆盖保湿至少7天,时间较长但成本低。养护期间切忌早期受冻或被暴晒。
七、脱模与修整
达到脱模强度(一般24小时以上)后,用起重设备或人工拆模。检查外观:不允许有贯穿裂缝,边角缺损不大于10mm。小缺陷可当天以水泥浆修补,随后送入半成品区。如制的是分段烟道,还需吊装前进行平整度处理。
八、成品养护与强度检验
脱模后的结构成模烟道仍需保湿养护14-28天,使其最终达C30以上强度。依据JC/T 854-2008《玻璃纤维增强水泥排气管道》标准,须抽样测试:抗弯强度、抗冲击强度、耐火极限。合格方能出厂。
九、出厂存放与包装
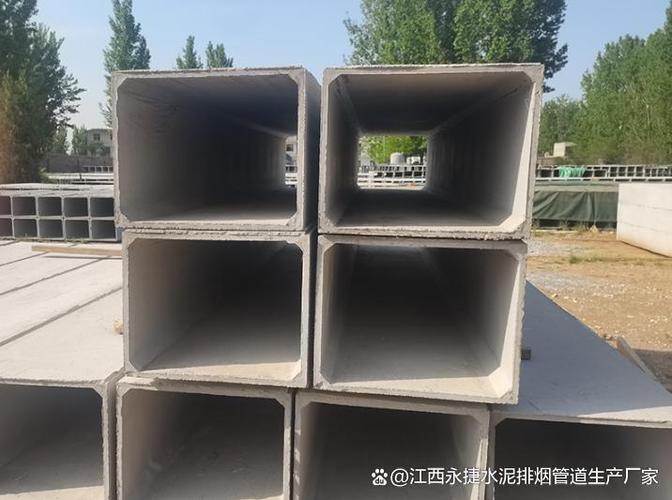
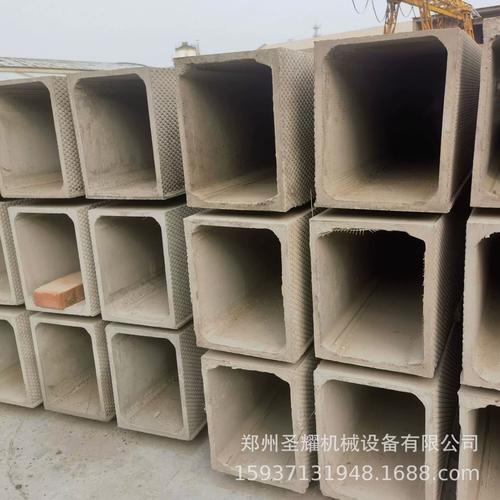
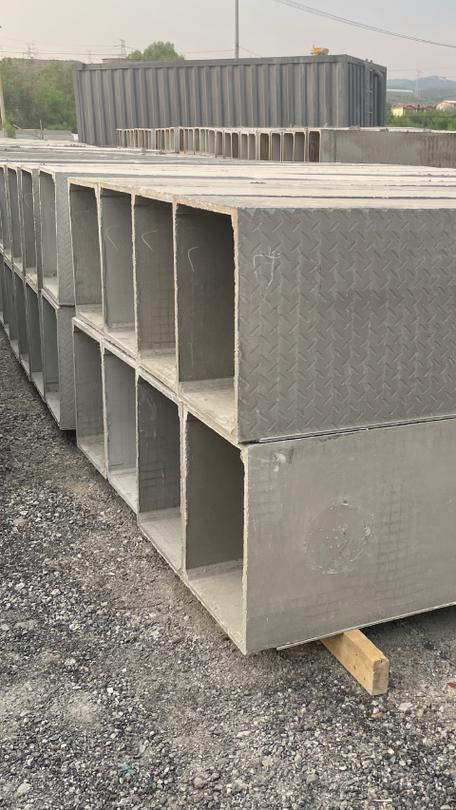
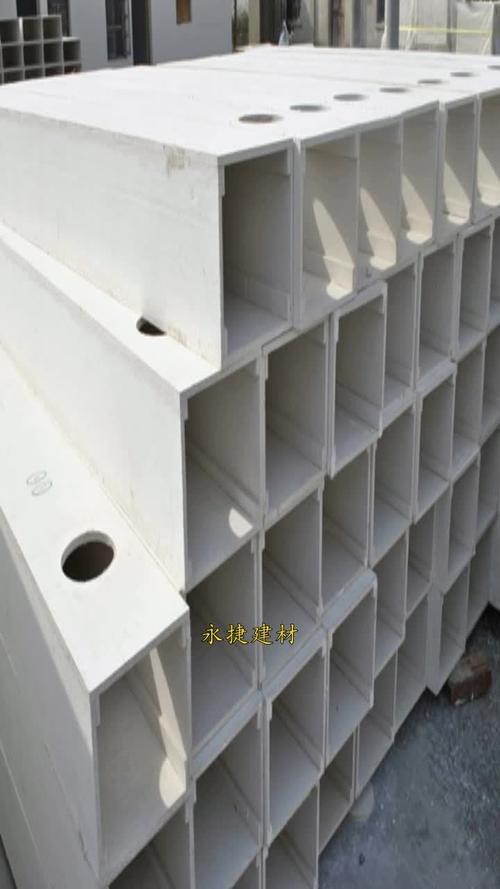
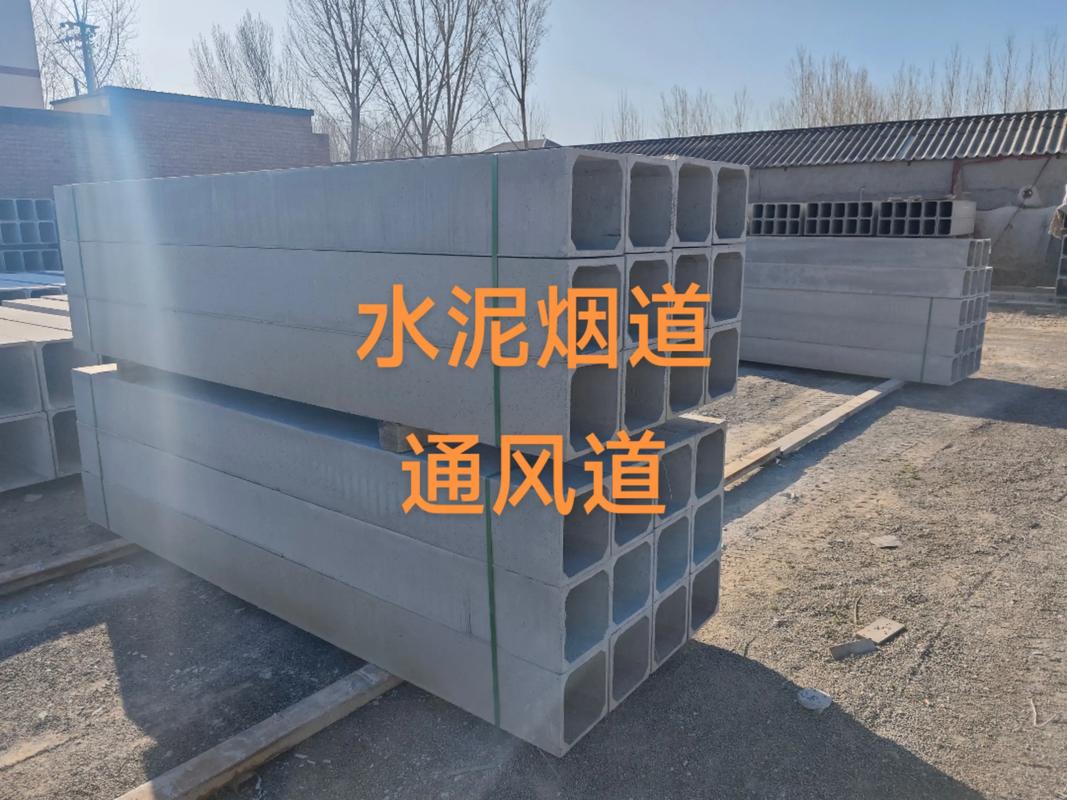
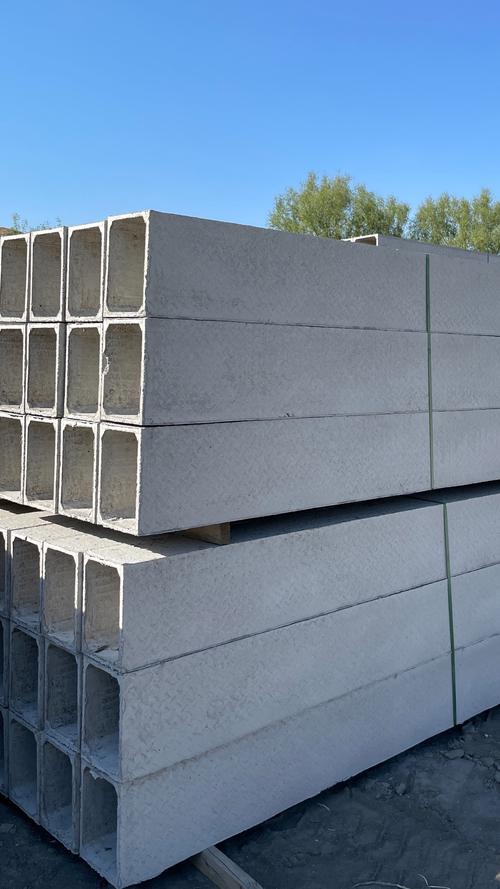
检验合格后的水泥烟道按型号和规格分类堆放在室外平整场地上,下层垫木。叠放不超过五层,防止受压变形,侧边向外摆放避免雨水灌入。需配套提供出厂合格证、检测报告。常见的物流通过货车运输,目的地工地后再机械连接到预设道口。
经过以上步骤生产的水泥烟道,可具备优越的竖向导烟排气效果,并能部分隔绝火势与热气上窜,成为现代多层、高层建筑青睐的装配重要组件。专业化工厂均严格按照建材国标与消防认证管控,适合建材经销商销售推荐。
如若转载,请注明出处:http://www.htjzjc.com/product/17.html
更新时间:2026-10-07 03:50:29